


チタン-鋼製クラッドプレートはどのように生成されますか?
Aug 21, 2025
伝言を残す
チタン-鋼製クラッドプレートはどのように生成されますか?
チタンの生産プロセス{-鋼の爆発性覆われたプレートは、爆発的な爆発によって生成される高-圧力衝撃波を利用して、チタンおよび鋼板を即座に変形させ、冶金結合を達成します。主な手順は次のとおりです。
1。材料の選択
一般的なチタン-鋼製クラッドプレートは、通常、次のチタンと鋼のグレードを組み合わせています:GR1、GR7、およびGR12、高伸長、304、316L、Q235、およびその他の鋼グレードの3つのチタングレード。
2。基本材料と複合材料の準備
-適切なベーススチールプレートと複合チタンプレートを選択した後、指定された寸法に合わせて切断する必要があります。
- 2つのプレートの結合表面は、油、酸化物層、錆を除去するために処理されます。通常、機械的研磨または化学洗浄は、清潔で粗い表面を確保し、結合効果を高めるために使用されます。以下は、304スチールとGR1チタンプレートを例として使用した詳細な説明です。304スチールプレートの表面では、機械粉砕(研削輪やワイヤーブラシなど)を使用してスケールと錆を除去します。必要に応じて、漬物(硝酸の混合物とフッ化水素酸の混合物)を使用して、残留不純物を除去します。最終的な表面粗さは、結合領域を増加させるためにRA 3.2〜6.3μm内で制御する必要があります。
GR1チタンプレート交配面の場合:酸化物膜を取り外します(酸化チタンフィルムは密度が高い)。通常、サンドペーパーは金属光沢または化学エッチング(フッ化水素酸と硝酸の溶液)を露出するために使用されます。表面をわずかにエッチングして活性粗い表面を作成します。
-治療後、無水エタノールですすぎ、油を除去し、不純物が結合を妨害するのを防ぎます。
-プレートレベリング:プレートがゆがんでいる場合、pre -レベル(プレス付き)レベル(プレス付きなど)は、ラミネーション中に2つのプレートの間に0.5mm/m以下の並列誤差を確保し、局所的な隙間を避けます。
3。アセンブリとクリアランス設定
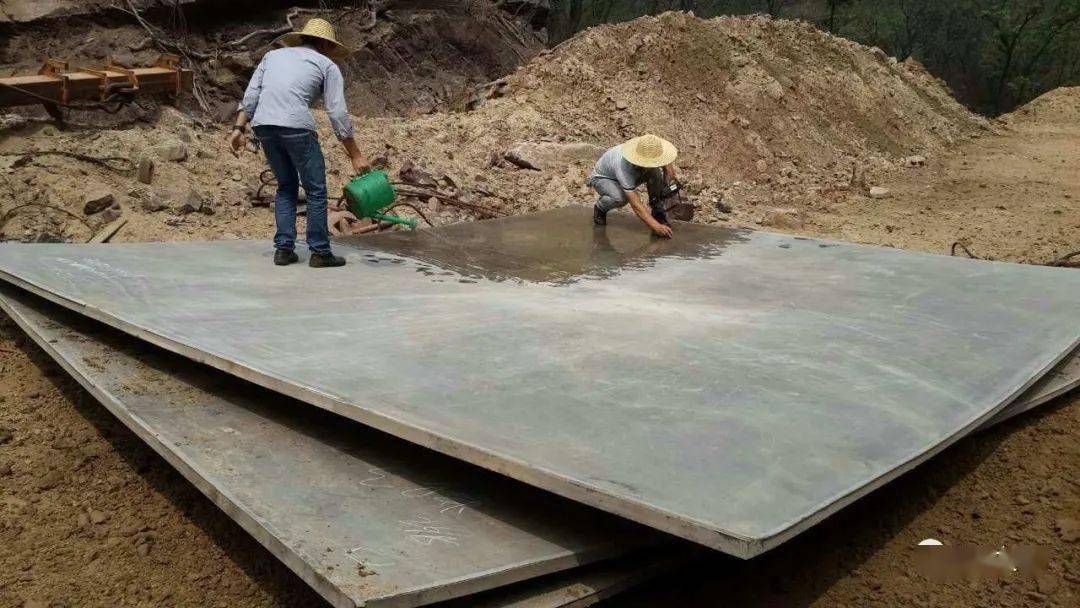
配置方法:スチールプレート(基板)を剛性の基礎(コンクリートや鋼鉄のプラットフォームなど)に平らに置き、ゴム製のクッションを下に置きます。チタンプレート(複合)を鋼板に平行に配置します。

-クリアランス設定:2つのプレートの間に1.5〜3mmのギャップを残します(プレートの厚さに従って調整し、プレートが厚いほどギャップが大きくなります)。金属シム(銅シムなど)を使用して、均一なギャップをサポートし、確保します。ギャップが小さすぎると衝突エネルギーが不十分になる可能性がありますが、大きすぎるギャップはチタンプレートの過度の変形を引き起こす可能性があります。
-エッジ固定:軟鋼溶接棒を使用して、溶接ポイントが関節表面から離れた状態で)の溶接を見つけて、爆発中の複合材の変位を防ぎます。
4。爆発的な選択と配置
-爆発物タイプ:low -爆発-速度爆発物(エマルジョン爆発物や硝酸アンモニウム爆発物など)が優先され、2000-3500 m/sの爆発速度があります。 GR1チタンは強度が低く、腹立を避けるために中程度のエネルギーを必要とします{. 304ステンレス鋼の可塑性は良好ですが、過度のエネルギーは簡単に過度の変形を引き起こす可能性があります. -プレートの厚さによって決定されます。約8〜10mmの爆発的な厚さ)。爆発物は均等に敷設する必要があり、エッジでのストレス集中を避けるために、エッジを適切に薄くすることができます。
-爆発方法:中央爆発または複数の同時爆発を使用して、衝撃波がGR1チタンプレートの表面に均等に作用するようにし、局所的な不均一な応力を回避します。
5。爆発と結合
-爆発物は、起爆装置などの開始装置を使用して爆発します。爆発物は即座にエネルギーを放出し、高い-圧力衝撃波(数千MPaに達する圧力)を生成し、200〜500 m/sの速度で鋼板に向かってGR1プレートを推進します。
- 2つのプレートが高速で衝突すると、接触面の金属が瞬時の塑性変形と部分融解(温度が1000〜1500度に達する)を受け、表面不純物を洗う金属ジェットを形成します。最終的に、2つの金属は高温と圧力の下で冶金結合を達成します。
6。post-処理
-クリーニングとレベリング:表面から残留爆発破片を取り外します。複合プレートがわずかに変形している場合、コールド-プレスを使用してレベル(GR1チタンの特性に影響する高-温度処理を避けるため)。
-品質検査:
-超音波テスト:結合比を確認します。これは98%以上でなければなりません。継続的な非結合エリアは許可されていません。
-機械的特性のテスト:サンプルは、結合強度が標準を満たすことを確認するために、皮の強度(通常は150 MPa以上)をテストするために使用されます。
-エッジ処理:コンポジットプレートの端から、無帯域の領域(約5〜10 mm)を機械的に除去して、意図した場所での完全な結合を確保します。
生産プロセスのこの詳細な説明を通じて、私たちの専門知識と生産能力を理解することができます。購入したい場合チタンスチールコンポジットプレート、特定の仕様または電子メールについては、製品ページにアクセスしてください。krystal@yuanzekai.comあなたの要件を議論するため
お問い合わせを送る